陶瓷柱塞|陶瓷点胶阀|陶瓷吸盘厂家
提供氧化锆陶瓷和氧化铝陶瓷加工定制
非标陶瓷件定制0769-81664093
153-6288-4115(微信同号)
153-6288-4115(微信同号)

提供氧化锆陶瓷和氧化铝陶瓷加工定制
 来源:www.yhgtc.net
发布者:
浏览:
发布日期:2026-11-11
陶瓷柱塞是一种以高性能陶瓷材料为核心制成的精密部件,广泛应用于液压、泵阀、化工及食品加工等领域。
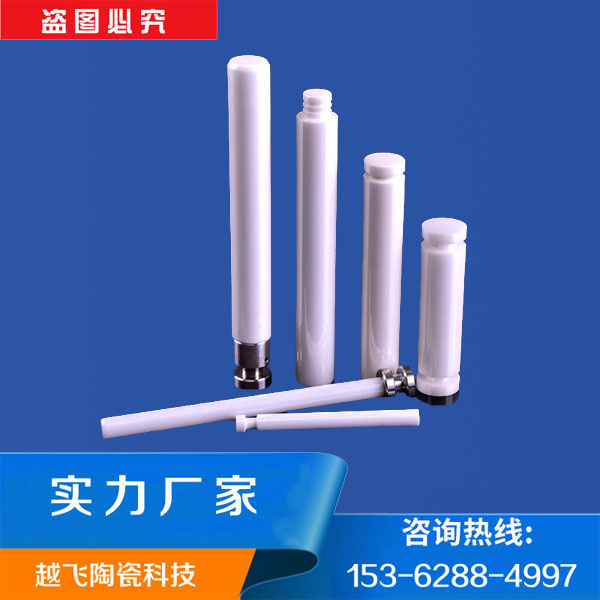
下面再来分析一下陶瓷柱塞设计与装配要点是什么?
一、设计要点
### 1. 材质选型(先定材质再做结构)
- 99 氧化铝:纯液体、无颗粒、中高压,对表面光洁度、耐腐蚀要求高;脆性高,**不适合冲击、颗粒介质**
- 氧化锆(YSZ):含细微颗粒、频繁启停、交变压力,韧性更好,是泵类柱塞最常用
- 氮化硅:高温、高速、超高压;成本高
不建议优先选喷瓷(涂层型),交变高压下易脱层。
2. 结构设计
(1. **截面与长径比**
- 实心柱塞优先;直径大、长度长可做空心,减轻自重、降低弯曲应力
- 长径比建议控制 **L/D ≤10**;长径比越大,烧结 + 磨削越容易弯曲,装配偏心风险大幅上升
(2. **转角、倒角(防崩边重中之重)**
- 所有尖角必须倒角:工作面入口端推荐 **R0.3~R1.0**,不能锐角 C 角
- 陶瓷端面与外圆相交处,严禁尖角,尖角会应力集中,压力交变时直接崩裂
(3. **台阶结构**
- 尽量少台阶;台阶处也要圆角过渡,不要直角台阶
- 若必须台阶,台阶高度差不宜过大,磨削易产生棱边应力
(4. **陶瓷 + 金属接头(复合柱塞)**
- 陶瓷端面做浅定位沉孔,不要深插套;深套会因为热胀冷缩挤压陶瓷,导致开裂
- 粘接面:陶瓷端面做喷砂粗化,提高粘接强度;**粘接面不要放在往复滑动密封区域**
- 金属接头热膨胀系数远大于陶瓷,高温工况慎用压合过盈结构,优先耐高温结构胶粘接;过盈压装极易压裂陶瓷。
建议:静态粘接,**禁止强行过盈压入陶瓷本体**。
3. 精度设计(滑动工作面)
- 外径公差:常用 h6 /g6;精密计量泵可做到 ±0.005mm
- 圆柱度、圆度:**≤0.002mm**,圆度差会快速磨损密封圈
- 表面粗糙度:密封滑动段 **Ra 0.02~0.1μm(镜面抛光)**;Ra 过高会拉伤密封圈,过低会破坏油膜
- 同轴度:柱塞外圆与连接定位基准同轴度 ≤0.003~0.005mm
同轴度是最容易被忽略项:一点点偏心,往复运动产生弯矩 → 陶瓷断裂。
4. 间隙与密封匹配设计
- 柱塞与密封件属于**精密间隙配合**,不是硬接触;依靠介质形成流体润滑膜
- 密封材质常用:PTFE、PEEK、填充聚四氟、UPE;**不要用硬质密封直接刮陶瓷面**
- 介质含颗粒:前置过滤器,在设计阶段预留过滤安装位置;颗粒夹在柱塞和密封之间,直接刮花镜面。
5. 工况设计限制
- 禁止干摩擦工况,必须保证介质作为润滑介质;空转极易瞬间烧密封 + 拉伤陶瓷
- 冷热交变大的场合:优先氧化锆 / 氮化硅;氧化铝抗热震较差,快速冷热冲击易产生微裂纹
- 避免瞬时冲击压力,水锤效应是陶瓷柱塞断裂常见元凶,管路增加蓄能器缓冲
二、装配要点
1. 装配前检查
(1. 外观:目视检查崩边、缺口、划痕;荧光渗透探伤检查微裂纹(有微裂纹直接报废,高压下会爆裂)
(2. 尺寸复测:外径、圆度、同轴度
(3. 清洁:陶瓷镜面、密封腔体、密封圈、金属接头**彻底除毛刺、去铁屑粉尘**;细小硬质颗粒留在里面就是研磨料
禁止用硬物敲打陶瓷任何部位。
2. 同轴度控制(装配第一重点)
- 连杆、曲轴、导向套、柱塞四件必须保证同轴
- 装配时不能强行对中、硬撬;如果不同心,往复运动产生交变弯曲力矩,短期就断陶瓷
- 建议结构:增加浮动接头(万向连接头)补偿微小对中误差,**吸收安装不同心**,非常推荐
- 导向套:必须设置导向,不能让陶瓷柱塞悬臂过长。
3. 密封圈装配
(1. 安装密封件前,在陶瓷镜面均匀涂抹输送介质(润滑)
(2. 密封唇口不能有毛刺、尖角;装配入口要有导入倒角,**严禁密封唇口刮伤陶瓷抛光面**
(3. 密封圈不能扭曲,装配到位,预紧力合理:预紧过大,摩擦发热,密封快速磨损;预紧过小,泄漏。
4. 陶瓷 + 金属接头装配(粘接型)
(1. 粘接面除油、喷砂,严格控制胶层厚度均匀,避免胶层厚薄不均带来应力
(2. 固化环境恒温,固化期间不允许受力、震动;完全固化后再上机
(3. 粘接后做拉力抽检,确认粘接强度;胶层老化是长期失效点。
5. 试机、跑合规范
(1. 首次开机:**低压空载跑合**,不要直接满压
(2. 逐步升压,观察有无渗漏、异响;有异响立刻停机检查(大概率不同心或有颗粒)
(3. 禁止长时间空转!没有介质润滑,密封摩擦高温,会损坏镜面与密封
(4. 若介质含颗粒,先冲洗管路,把管路内铁屑冲干净再接柱塞泵。

 手机端入口
 联系微信
 越飞首页